Abstract
A study on the addition’s impact of the mixture of PET and LDPE plastic waste on the mechanical performance of the bituminous mix is carried out here. Formulations using different proportions of the PET-LDPE mixture, were produced with a granulometric skeleton of class 0/15 and a soft bitumen, to manufacture bituminous mixes whose characteristic parameters are better in all the cases studied. Mechanical parameters, such as Marshall stability, Marshall creep, Marshall quotient, and void content, among others, are analyzed. The mixes thus formulated are mostly compliant with the standards, according to the characteristics covered by this research in which we have specified the best proportion of this PET-LDPE mixture. Concerning the values of Marshall stability and Marshall creep, on the basis of applied proportion, they are better than those found in the literature. Finally, the incorporation of a mixture of plastic waste in the bituminous mix is also justified, because it not only makes it possible to recover plastic waste and reduce a proportion of bitumen, but also to give the pavements a long durability against the increase in traffic.
Introduction
Très répandus dans le monde, les plastiques sont indispensables à la vie quotidienne de l’homme depuis plusieurs décennies. Après l’âge de la pierre et l’âge du bronze, l’âge du fer a vu le jour et continue à être vécu par l’homme. Eu égard au développement très avancé de l’industrie des plastiques, il ne serait pas faux d’affirmer que nous sommes aussi entrés dans l’âge du plastique, ce qui fait que l’homme contemporain soit qualifié d’homo plasticus. Des millions de tonnes des plastiques sont produits chaque année, or le recyclage de ces matières plastiques n’est estimé qu’à moins de 5% de la quantité produite. En conséquence, les plastiques se prolifèrent dans la nature de suite de leur non-biodégrabilité. [1], [3]
De suite de la mauvaise gestion par l’homme des déchets plastiques qui polluent l’environnement, plusieurs chercheurs ont envisagé des nouvelles perspectives dont l’incorporation de ces déchets plastiques dans la formulation des enrobés bitumineux pour les réseaux routiers plus adaptés. Les ouvrages routiers existants subissent des orniérages qui sont des déformations irréversibles et de grandes longueurs causées par le fluage de la couche de roulement dû à l’augmentation de trafic et aux contraintes climatiques. Etant l’un des piliers indispensables dans la croissance économique d’un pays, les réseaux routiers facilitent les transports et les échanges. [2]
Plusieurs études ont été menées sur la formulation des enrobés bitumineux modifiés par plusieurs chercheurs, notamment, par Zahra HAFIDOU [5], Moise INONGA [19] et MESSAOUDI Yannis [7], qui avaient utilisé, respectivement, le PEBD, le mélange PP-PEHD, et PE. Ainsi, soucieux d’améliorer et/ou compléter ce qui a déjà été fait, nous avons décidé de mener notre étude sur l’impact de mélange PET-PEBD dans l’enrobé bitumineux, en se basant sur les performances mécaniques de chaque proportion de formulation, ce qui constituerait l’un des apports de cette œuvre scientifique.
Dans ce contexte, le présent travail se fixe comme objectif global de valoriser des déchets plastiques de type PET et PEBD dans les procédés de construction d’infrastructures routières afin de limiter leur impact sur l’environnement tout en déterminant la meilleure proportion de leur mélange, et comme objectifs spécifiques :
-confectionner des enrobés bitumineux modifiés par le mélange de déchets plastiques,
-déterminer la teneur optimale en ces déchets,
-réduire le coût d’investissement dans les travaux routiers et améliorer la durabilité des chaussées face à l’augmentation du trafic.
La motivation ayant poussé au choix de ce thème repose, en plus du souci de la conservation de l’équilibre de la nature, c’est-à-dire un environnement sain, sur le fait que la technique utilisée permet de réduire son coût de réalisation et attire l’attention en même temps des acteurs du secteur des infrastructures et ceux du secteur de l’environnement et développement durable.
Dans le cadre de cette étude, l’approche choisie est essentiellement expérimentale en laboratoire et comprend, pour chaque composition, la totalité des essais correspondants aux différents niveaux de formulation ainsi que des essais complémentaires sur les caractéristiques physico-chimiques des liants et sur la tenue des enrobés.
Ce travail est subdivisé en deux grandes parties, hormis l’introduction et la conclusion. La première partie, où l’on fait une étude bibliographique, s’étale sur deux chapitres dont le premier parle des généralités sur les bitumes, et la seconde traite des généralités sur les matières plastiques. La seconde partie est, quant à elle, expérimentale et a deux chapitres dont les matériels et méthodes appliquées au laboratoire et les résultats et discussion.
I. Generalites sur les bitumes
I.1. Definition
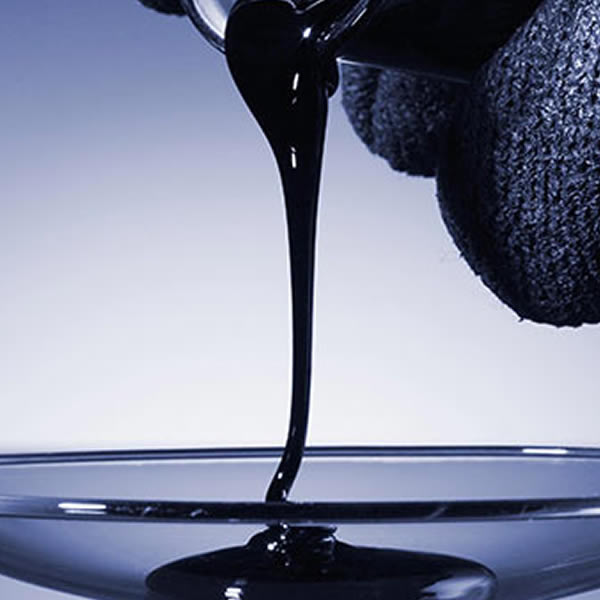
Le bitume est un produit composé d'un mélange d'hydrocarbures, de couleur noire et très visqueux à la température ambiante. (Figure 1) Il fait référence à tout mélange d'hydrocarbures extraits du pétrole par fractionnement qui est liquéfiable à chaud et adhère facilement sur les supports sur lesquels on l'applique. [1]
I.2. Historique
Utilisé depuis l'Antiquité, le bitume est le produit renommé pour usage d’étanchéité. Il est connu sous le nom de « bitume de Judée » par les Égyptiens, les Hébreux et les Sumériens, et il existait déjà à l'état naturel sur les environs de la mer Morte et de la mer Caspienne. A cette période, il servait de liant, de produits pharmaceutiques (servant notamment à la cosmétologie et à la conservation des momies égyptiennes), de produit destiné au calfatage des navires.
Le bitume est également mentionné dans la Bible lors de l’élaboration de l´arche de Noé ou le berceau de Moïse. C’est au royaume de Babylone qu’on a utilisé pour la première fois le bitume à des applications routières. [3]
I.3. Composition chimique
Le bitume est un matériau complexe composé de différents hydrocarbures, majoritairement de carbone (82-88 %) et d’hydrogène (8-11 %). [2]
Ces hydrocarbures peuvent être classés en trois groupes :
Les Aliphatiques : les n-alcanes et iso-alcanes
Les Naphtènes : les alcanes cycliques
Les Aromatiques : les dérivés du benzène
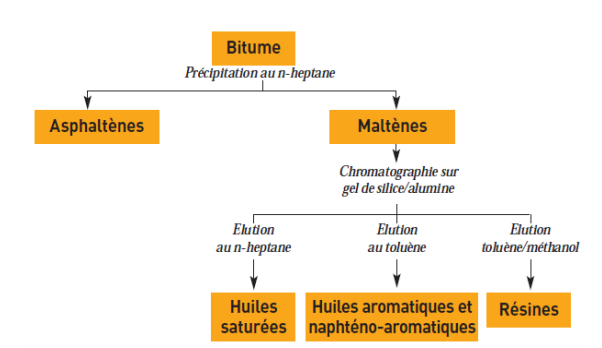
L’utilisation d’un solvant sélectif, à l’instar du n-heptane, permet de fractionner un bitume en deux parties : les maltènes, partie soluble et les asphaltènes qui confèrent au bitume des propriétés caractéristiques de l'état colloïdal (partie insoluble). (Figure 2 et tableau 1) [16]
| Caractéristiques | Maltènes | Asphaltènes | ||
| Saturés | Aromatiques | Résines | ||
| % en masse dans le bitume | 5-10 | 40-65 | 10 | 5-25 |
| Masse moléculaire (g/mol) | 300-2000 | 300-2000 | 500-5000 | 100-100000 |
| Couleur | Incolore-jaunâtre | Rouge-brun-sombre | Noire-brun foncé | Noir |
| Constituant | C, H | C,H,S | C,H,N,O,S | C,H,N,O,S |
| Propriétés conférées au bitume | Viscosité et fluidité | Viscosité et fluidité | Adhésivité et ductilité | Résistance et rigidité |
I.4. Procede de production
La fabrication de bitume a connu plusieurs évolutions dans les techniques et méthodes utilisées. Dans la période précédant la crise pétrolière des années 1970, on utilisait presque exclusivement des bruts lourds de forte densité (brut du Venezuela), qui donnait la possibilité de fabriquer les différentes classes de bitume par distillation directe, sans la nécessité d’utiliser une colonne sous-vide de grande efficacité. De nos jours, les bruts à bitume proviennent partout dans le monde, mais particulièrement du Moyen-Orient, du Venezuela et du Mexique.
Plusieurs techniques sont utilisées pour fabriquer le bitume, mais elles reposent toutes sur la distillation directe du pétrole. [9]
Il est à noter que pour de raison technique, la viscosité du bitume est parfois réduite en lui ajoutant un solvant diluant. Ce bitume est désigné alors sous le nom de « bitume fluidifié ou cut back ». Ce bitume dont la viscosité a été réduite, a la particularité de garder son état liquide à température ambiante. [19]
Le tableau 2. ci-dessous reprend les types de bitume fluidifié ainsi que le solvant utilisé pour la fluidification.
| Types | Vitesse de séchage | Type de solvant |
| RC | Rapide | Naphta |
| MC | Moyenne | Kérosène |
| SC | Lente | Huile légère |
| RM | Mi- rapide |
I.5. Proprietes
Il est à noter que le bitume est la seule partie durable de pétrole brut. En effet, alors que les autres produits pétroliers (carburants, combustibles ou lubrifiants) ont une durée de vie très courte, le bitume conserve ses qualités et propriétés pendant des années ou des dizaines d’années.
Grâce à ses propriétés mécaniques et sa souplesse d’emploi, le bitume est reconnu comme matériau principal dans l’élaboration des routes et des ouvrages hydrauliques. [4]
-
Réactivité
Chimiquement inerte vis-à-vis de la plupart des composés hydrocarbonés, le bitume est un produit stable. Mais ses composés aromatiques peuvent réagir avec l’oxygène. Hormis l’oxydation, la condensation peut avoir lieu à des températures dépassant 160°C en présence de H2SO3 comme catalyseur. [4]
-
Adhésivité
Se comportant comme une colle de qualité supérieure, le bitume assure une liaison entre les granulats en conférant une résistance aux phénomènes de désenrobage dus à l’eau et aux attaques chimiques. Il a la particularité d’adhérer sur la plupart des roches. L’enrobé est endommagé seulement par les produits chimiques dérivés du pétrole, tels que le kérosène et le gazole. [4]
-
Cohésion
C’est la propriété qu’offre le bitume à l’enrobé de ne pas se désagréger même lorsque des contraintes particulières sont exercées sur la chaussée. Ainsi, la ductilité du bitume occasionne un écoulement lent au sein de l’enrobé et au lieu d’une rupture. [4]
-
Viscoélasticité
Le bitume n’étant ni un fluide newtonien, ni un solide élastique, ses propriétés mécaniques lui confère un comportement intermédiaire suivant la température et la charge appliquée. La viscoélasticité du bitume lui offre certaines propriétés mécaniques de souplesse et de fermeté, qui dépend de la température et de l’origine. Ainsi, Le bitume peut être considéré comme un solide ou un liquide visqueux à haute température (> 80°C), un liquide ou un solide viscoélastique de 0°C à 80°C, et un solide élastique fragile à basse température (<0°C). [4]
I.6. Classification
Deux mesures classiques caractérisent le bitume de manière empirique : la pénétrabilité, et la température de ramollissement bille-anneau (TBA).
I.6.1. La Pénétrabilité à l’aiguille
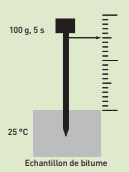
La caractéristique présentée sous le nom de pénétrabilité représente, exprimée en dixièmes de millimètre (0,1 mm), la mesure de la pénétration dans un échantillon de bitume, au bout d’un temps de 5 secondes, d’une aiguille dont le poids avec son support est de 100 g. La pénétrabilité la plus couramment utilisée est celle qui est mesurée à 25 °C. A une température donnée, plus le bitume est dur, plus la valeur de sa pénétrabilité est faible. La figure ci-dessous représente l’essai de pénétrabilité à l’aiguille. (Figure 3) [4]
I.6.2. Le Point de ramollissement Bille et Anneau
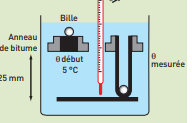
Le point de ramollissement bille et anneau (TBA) est la température à laquelle le poids de la bille imprime à l’échantillon une déformation verticale de 25 mm. (Figure 4) [4]
Le tableau ci-dessous classifie le bitume en tenant compte de la pénétrabilité et de la température de point de ramollissement.
| Caractéristiques | Unité | Méthode | Classe appropriée | ||||
| 20/30 | 35/50 | 50/70 | 80/100 | 160/200 | |||
| Pénétrabilité à 25°C, 100g, 5s | X0,1 mm | EN 1426 | 20-30 | 35-50 | 50-70 | 80-100 | 160-220 |
| Point de ramollissement Bille et Anneau | °C | EN 1427 | 55-63 | 50-58 | 46-54 | 43-51 | 35-43 |
| Variation de masse max. | % | 0,5 | 0,5 | 0,5 | 0,8 | 1 | |
| Point d’éclair | °C | EN ISO 2592 | 240 | 240 | 230 | 230 | 210 |
| Solubilité | % (m/m) | EN 2952 | 99 | 99 | 99 | 99 | 99 |
| Teneur en paraffine Max. | % (m/m) | 4.5 | 4.5 | 4.5 | 4.5 | 4.5 | 4.5 |
I.7. Applications
I.7.1. Applications routières (Enrobé bitumineux)
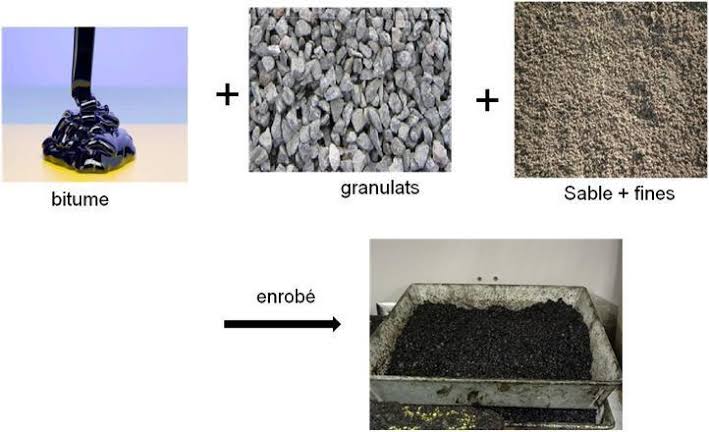
L’enrobe bitumineux est un mélange dans une proportion choisie d’agrégats (granulats), de liant hydrocarboné (bitume) et de fillers (Figure 5). Le liant hydrocarboné est responsable de la cohésion alors que les granulats assurent la rigidité de l’ensemble. [5]
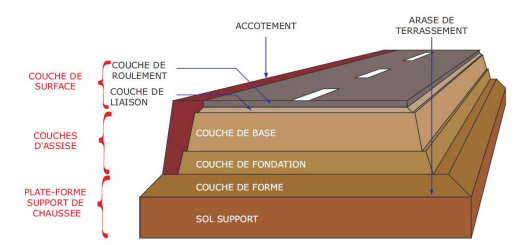
Les chaussées routières sont des structures ayant plusieurs couches superposées entre elles (Figure 6 ci-dessous) dont les couches de surfaces sont élaborées avec des matériaux traités aux liants bitumineux. La couche de roulement confère la sécurité et le confort aux usagers. [19]
La stabilité d’une chaussée repose sur plusieurs paramètres dont la nature du sol de support qui apporte la résistance mécanique aux charges, et la capacité de la couche de roulement à résister aux déformations permanentes ou non-permanentes. [20]
I.7.2. Applications hydrauliques
-
Enrobés étanches pour masques amont de barrage :
Le masque étanche, en amont d’un barrage, est fait d’une couche support de 10 cm d’épaisseur sur laquelle sont appliquées deux couches de 6 cm d’épaisseur chacune de béton bitumineux étanche. [9]
-
Enrobés étanches pour revêtements de canaux
Grâce aux enrobés bitumineux on peut aussi réaliser l’étanchéité des canaux de navigation, d’irrigation ou d’amenée d’eau aux chutes hydroélectriques. [9]
I.7.3. Autres applications
Le bitume a d’autres applications qu’on peut énumérer :
•dans l’amortissement des vibrations de pièces d’automobiles
• facilitation de démoulage dans l’industrie du caoutchouc
•dans l’isolation électrique et piles électriques, résistivité électrique
II. Generalites sur les matieres plastiquesII.1. Definition
Les plastiques sont des produits synthétiques, constituées de longues chaînes d’hydrocarbonés, appelées « polymères ». Ils sont fabriqués à partir de monomères (matières premières) obtenus par procédés pétrochimiques. [6] La figure ci-dessous présente un récipient fait à base de matière plastique.
II.2. Classification
Les polymères (les plastiques) sont classés en fonction de leur réaction de synthèse (addition/ élimination ou condensation), de leurs propriétés thermomécaniques (thermoplastiques, thermodurcissables, élastomères) ou de leur origine (naturelle ou synthétique). [6]
II.2.1. Sur base de la réaction de polymérisation, on a :
-
Les polymères de condensation (élimination) : PET, PA, …
-
Les polymères d’addition : PEBD, PEHD, PS, PVC, PP, PS.
II.2.2. Sur base de leurs propriétés thermomécaniques, on a :
-
Les thermoplastiques : PE, PP, PVC, PET, PS.
-
Les thermodurcissables : Résines UF, Résines PUR, silicones, …
-
Les élastomères : Néoprène, SBS, SBR, caoutchouc naturel, …
II.2.3. Sur base de leur nature/origine, on a :
-
Les polymères naturels : caoutchouc naturel
-
Les polymères synthétiques : PS, caoutchouc synthétique, PET, …
II. 3. Le polyéthylène téréphtalate (PET)II.3.1. Présentation
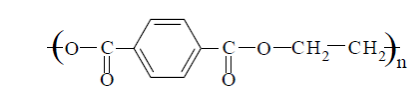
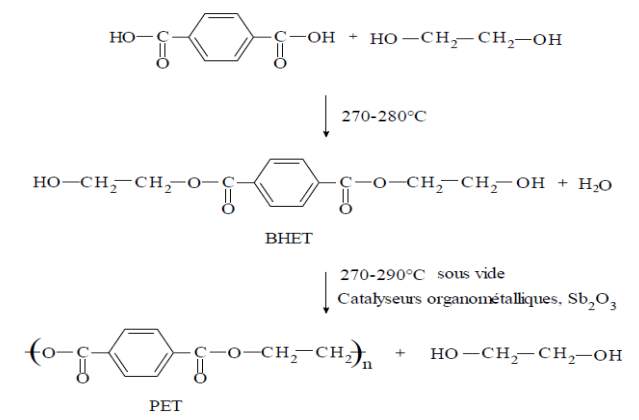
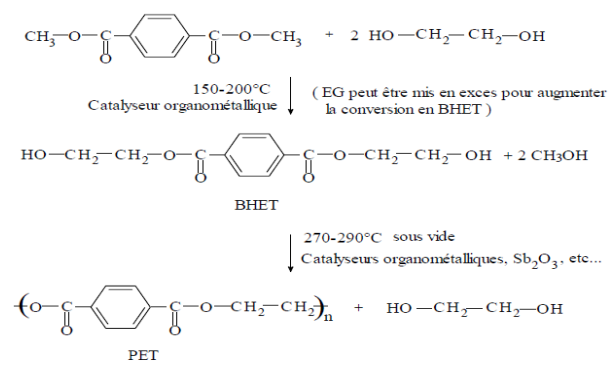
Le PET est le polymère le plus utilisé et ce, dans de nombreuses applications. Il est obtenu soit par estérification lente entre l’acide téréphtalate et de l’éthylène glycol, soit par transestérification catalysée entre le téréphtalate de diméthyle et l’Ethylène Glycol. (Figure 8) [17]
II.3.2. Synthèse
Les deux principaux procédés de fabrication du PET dans l’industrie sont [17] :
-la synthèse à partir du diméthyle téréphtalate et l’éthylène glycol, et
-la synthèse à partir de l’acide téréphtalique AT et de l’éthylène glycol.
a. Estérification entre l’acide téréphtalique et l’éthylène glycol : La réaction est souvent réalisée à des températures supérieures à 200 °C, selon le schéma de réaction illustré dans la figure 9. [17]
b. Procédé de Transestérification : Le mélange de diméthyle téréphtalate et de l’éthylène glycol dans les proportions molaires 2,1/2,2 est chauffé en présence de trioxyde d’antimoine (Sb2O3), à une température allant de 150 à 200°C. (Figure 10)
Le produit de la réaction est principalement le bis hydroxyléthyl téréphtalate qui est transféré dans un réacteur de polycondensation opérant à haute température (270-290 °Cet sous une pression réduite (0,5-1 mm Hg). [17]
II.3.3. Structure
La structure cristalline du PET s'organise selon une maille triclinique définie par les paramètres cristallographiques suivants : a = 0.456 nm, b = 0.594 nm, c = 1.075 nm, α = 98.5°, β = 118°, γ = 112° [17]
II.3.4. Propriétés
Les propriétés de PET font de ce dernier le polymère le plus utilisé dans le monde.
-
Propriétés physiques [17]
-
Indice de viscosité : 55-90 ml/g
-
Cristallisation : 160-180°C
-
Masse volumique : 1,335-1,515 g/cm3
-
Hydroscopie : absorbe l’eau à 0,16%
-
Propriétés chimiques [17]
-
Excellente résistance aux acides concentrés et dilués, aux cétones, aux graisses, et aux huiles
-
S’hydrolyse en présence des produits alcalins
-
Propriétés thermiques [17]
-
Taux de cristallinité : 30%
-
Température de fusion : 255-265°C
-
Transition vitreuse : 75°C
-
Propriétés thermomécaniques : [17]
-
Rigidité à la température ambiante
-
Résistance à la rupture (Traction) : 42 MPa
-
Allongement à la limite élastique : 4%
-
Allongement à la rupture : 70%
-
Résistance à la rupture (Flexion) : 110 MPa
-
Module de Young (E) : 3000 MPa
A température ambiante, le PET est moins ductile et ne permet qu’un faible allongement à la rupture du fait que sa température de transition vitreuse est largement supérieure à la température ambiante. [22]
II.3.5. Applications
Le PET est utilisé dans plusieurs domaines dont : le textile (fils textiles, fibres, etc.) ; films (emballage, supports de film photo, etc.) ; corps creux (bouteilles de boissons, etc.) ; automobile (ventilateur, alternateur, etc.) ; application médicale (tricot tubulaire pour prothèse vasculaire, etc.) ; technologie de pointe (supports magnétiques, disquettes bandes vidéo, etc.) ; etc. [17], [22]
II.4. Le polyéthylène basse densité (PEBD)II.4.1. Définition
Le PEBD est un polymère thermoplastique commercial semi-cristallin, obtenu par la polymérisation des monomères d’éthylène gazeux. (Figure 11) Il a pour formule chimique semi-développé : –(CH2–CH2)n- et est obtenu par : déshydratation de l’alcool éthylique sur l’alumine, hydrogénation de l’acétylène et cracking des hydrocarbures aliphatiques. [7], [8]
Il est inerte, blanchâtre, semi-opaque, souple et flexible.
II.4.2. Structure
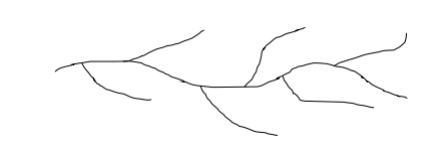
Le PEBD est très ramifié, ce qui lui donne une structure plus compliquée, cette structure donne une densité plus faible et une flexibilité plus grande à celle qu’on peut obtenir dans le cas de PEHD. [7]
Etant produit sous haute pression et à haute température, le PEBD adopte une conformation stable en Zigzag planaire (figure 12) qui correspond à un réarrangement Trans des liaisons C-C du motif de constitution. Sa maille constitutive a la forme cristallographique orthorhombique (a=7,47 A° ; b=4,945 A° ; c=2,547 A°)
II.4.3. Propriétés du PEBD
-
Propriétés mécaniques [8]
-
Contrainte à la rupture : 9-12 MPa
-
Déformation à la rupture : 400-600 % (allongement)
-
Module d’élasticité linéaire (E) : 200-300 MPa
-
Propriétés physiques [8]
-
Masse volumique : 0,915-0,935 g/cm3
-
Taux de cristallin : 65-70 %
-
Perméabilité aux gaz (faible à la vapeur d’eau)
-
Propriétés thermiques [8]
-
Température de fusion : 110-125°C
-
Transition vitreuse (Tg) : -110°C
-
Propriétés électriques [8]
-
Polarité : substance non-polaire
-
Facteur de dissipation électrique : faible
-
Rigidité électrique : élevée
-
Isolant
-
Propriétés chimiques [8]
-
Résistance élevée aux acides faibles
-
Résistance aux acides forts non oxydants
-
Résistance élevée aux bases faibles et fortes
-
Résistance aux solvants organiques à des températures inférieures à 80°C
-
Sensibilité à la lumière
Contrairement au PET, le PEBD est très ductile à température ambiante car il admet un allongement de plus de 400% avant la rupture du fait qu’il est à l’état caoutchoutique à la température ambiante. [22]
II.4.4. Applications de PEBD
Le PEBD a des nombreuses applications, on peut citer : utilisation dans les films, sacs et sachets ; tuyaux et tubes ; câblerie ; corps creux (jouets) ; récipient ménagers (bidons, cuvettes,), etc. [8]
II.5. Dechets plastiques et l’environnement
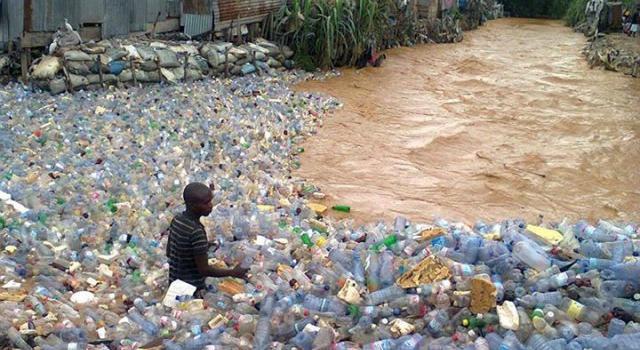
Suite à l’augmentation de la production de matériaux plastiques dans le monde, le problème d’encombrement se pose dans la nature, après leur utilisation. Ils sont partout dans le monde, dans toutes les mers du globe, toutes les rivières (Figure 13) et sont à la base de l’extinction de nombreux animaux marins, l'estomac rempli de dizaines d’objets plastiques ingérés en mer. [3]
II.6. Valorisation des dechets plastiques
Après leur utilisation, comme tout autre produit, les matières fabriquées à partir de plastiques deviennent des déchets. Ainsi, les déchets plastiques doivent être collectés et traités correctement, ce qui mène à la réutilisation, le recyclage, l’incinération avec ou sans récupération d’énergie, le dépôt dans une décharge contrôlée. [6]
II.6.1. Le recyclage
Le recyclage du plastique est considéré comme l’une des meilleures voies de prise en compte du développement durable. Il est devenu, à cet effet, une priorité en termes de gestion du développement durable. Jusqu’à récemment, la plupart des objets plastiques en fin de vie étaient mis en décharge. La tendance, aujourd’hui, est de valoriser au maximum ces plastiques usagés (non biodégradables), soit en les recyclant, soit, si cela n’est pas possible pour des raisons techniques ou économiques, en les brûlant dans des incinérateurs pour produire de l’énergie. [6]
II.6.2. La pyrolyse
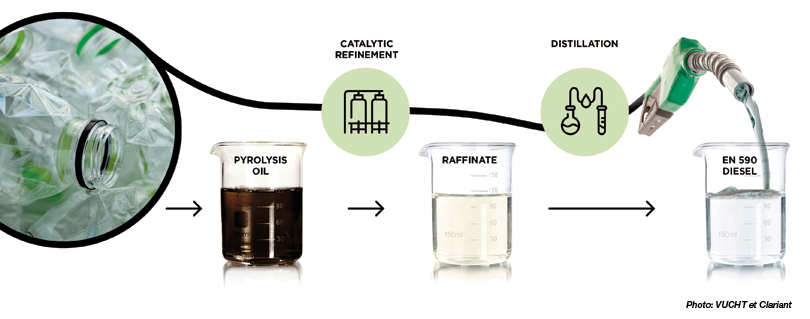
La pyrolyse des déchets plastiques est un procédé permettant de transformer les déchets plastiques en carburant (diesel, essence). Les déchets sont chauffés à plus de 400°C en absence de l’oxygène, dans une première cuve et se transforment en gaz. Selon les températures de condensation (refroidissement) de ce gaz, on obtient des différents types de carburant : entre 390 et 170°C, le gaz condensé produit est le gazole (diesel) ; entre 210 et 20°C, on obtient de l’essence ; et en dessous de 20°C, il reste du gaz résiduel incondensable qui peut servir à alimenter la chauffe du procédé. Il est à noter qu’une majorité de propylène donnera plus d’essence, de même qu’une majorité de polyéthylène donnera plus de diesel, et on doit passer par un traitement (distillation, par exemple) avant d’utiliser ce carburant. (Figure 14) [3]
II.6.3. L’incinération
Les déchets plastiques non collectés sélectivement sont incinérés afin d’exploiter au maximum le pouvoir calorifique élevé de ce type de déchet. L’énergie dégagée peut être utilisée pour la production de chaleur et/ou d’électricité. Dans le meilleur des cas, l’incinération du plastique permet de récupérer 97% de l’énergie du pétrole ayant servi à la fabrication du plastique. [18]
Malgré son importance dans la valorisation de déchets plastiques, l’incinération de matières plastiques a néanmoins des inconvénients face à la santé humaine. Il est difficile de citer toutes les substances responsables de la pollution chimique engendrée par les matières plastiques, moins encore leurs conséquences, lors de leur incinération. Il s’avère cependant nécessaire de présenter la plus commune, recensée par les structures compétentes à ce sujet : [3]
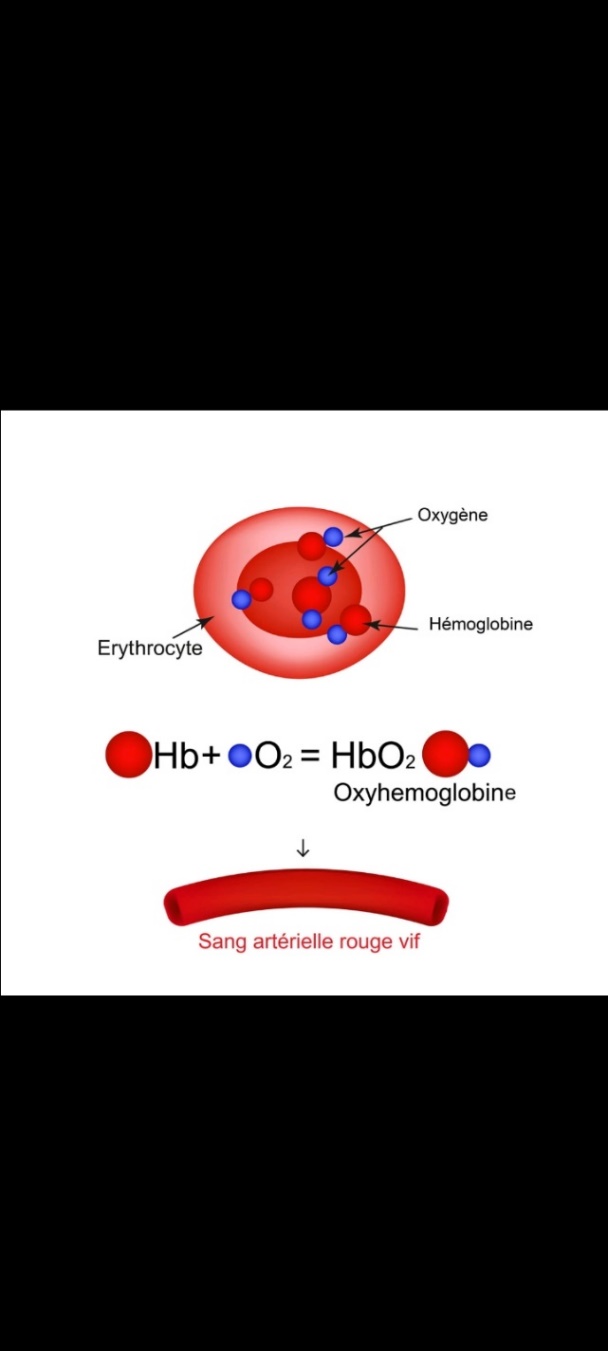
Le monoxyde de carbone (CO), produit lors de l’incinération des déchets plastiques (par une combustion incomplète). Le monoxyde de carbone se lie, plus fortement que l'oxygène, à l'hémoglobine sanguine pour former un composé stable qui empoisonne l’hémoglobine. En effet, le CO a une affinité pour l'hémoglobine (Hb) de 250 fois supérieure à celle de l’O2. Le carboxyhémoglobine (HbCO) ainsi produit est véhiculé dans le sang à la place de HbO2, ce qui entraîne une hypoxie (insuffisance d’oxygénation des tissus) provoquant la mort. Les figures II.9 (a et b) ci-dessous montrent la fixation de l’hémoglobine d’une part à l’oxygène et d’autre part avec le monoxyde de carbone.
Figure 15 a,b. Fixation de l’Oxygène ou CO sur l’hémoglobine [14], [15]
2.6.4. Incorporation dans l’enrobé bitumineux
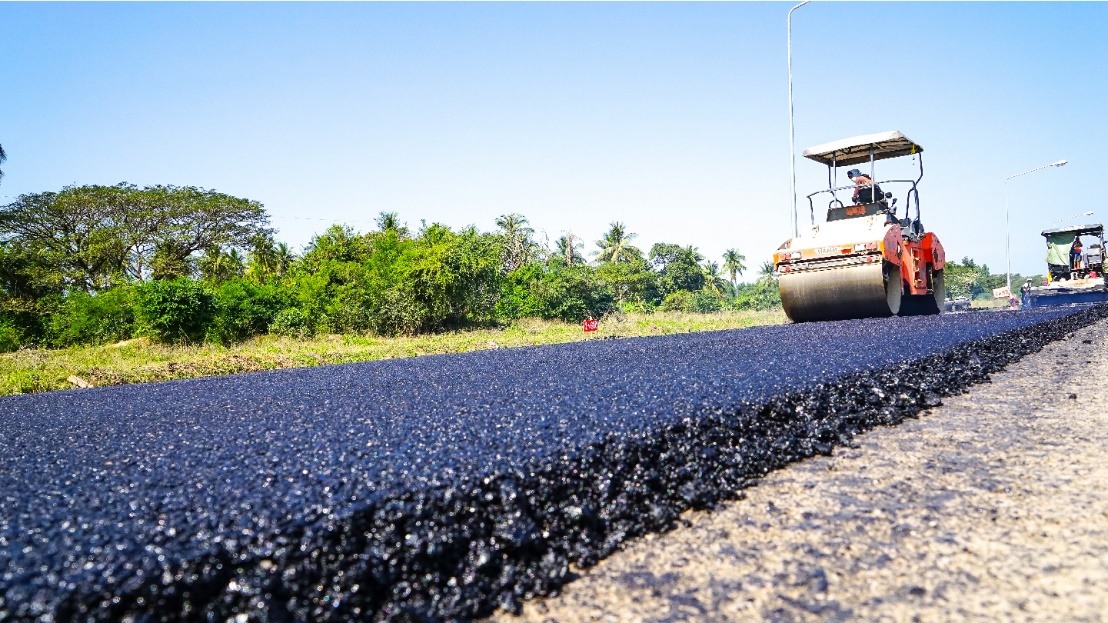
Hormis les techniques de recyclage, de pyrolyse et d’incinération des déchets plastiques, la méthode qui se développe aujourd’hui est l’incorporation de ces déchets plastiques dans la fabrication des matériaux de construction, notamment dans l’enrobé bitumineux. (Figure 16) Cette technique impose une grande rigueur sur le tri des plastiques. Cette technique, qui présente l’avantage de nécessiter de faibles investissements et permet de valoriser les sachets même non lavés, a beaucoup attiré l’attention en Afrique. [6]
La fabrication d’éléments de construction consiste à utiliser les déchets plastiques comme sachets, bidons, flacons, chaises et tables en plastiques cassées comme liant, en substitution du bitume ou de ciment, afin de produire différents éléments de construction comme des pavés, des briques, des tuiles et enrobés qui résistent mieux à des fortes sollicitations (traction, compression, cisaillement, flexion). [20]
III. Materiels et methodesIII.1. Introduction
Dans notre étude, les différentes proportions du mélange PET-PEBD ont été incorporées dans l’enrobé bitumineux au niveau du Laboratoire National des Travaux Publics de l’Office des Routes.
Pour arriver à nos fins, ces quelques étapes ont été nécessaires :
-
L’analyse des agrégats.
-
L’étude de la composition de mélange d’enrobes bitumineux modifiés par les polymères
-
Les essais mécaniques sur les enrobés.
III.2. MateriauxIII.2.1. Analyse des agregats
Il y a plusieurs types d’agrégats répartis en classes, différentes les unes des autres par les caractéristiques (diamètre de granulat). Dans notre étude, nous avons utilisé les agrégats de classe 0/15 subdivisés en 3 sous-classes : 0/4, 2/8 et 8/15.
a) Classe 0/4 (le sable)
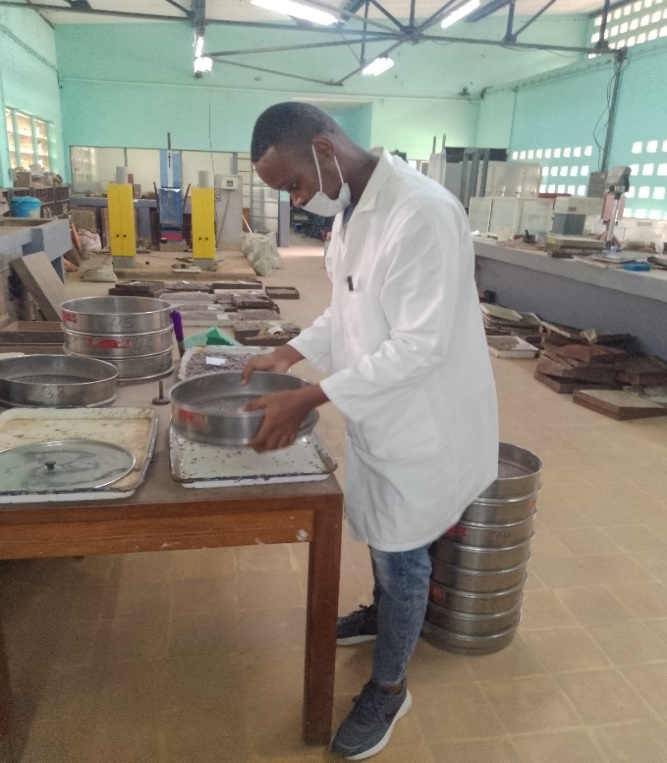
Pour choisir le sable, il faut vérifier ses propriétés en passant par plusieurs normes dont l’Analyse Granulométrique (par tamisage) avait retenu notre attention.
En se basant sur la relation de prélèvement d’échantillon suivante :
d : diamètre inférieur de la classe (sous-classe),
D : diamètre supérieur de la classe (sous-classe), on obtient le poids (masse) de l’échantillon à prélever pour faire l’analyse granulométrique de la classe.
Pour la classe 0/4, la masse à prélever était de 1000g de sable.
Il faut procéder de la manière suivante :
-Sécher le sable humide dans l’étuve puis en peser 1000 g;
-Tamiser l’échantillon à l’aide de tamis mis superposés de tamis de maille supérieure au tamis de maille inférieure (6,35 mm à 0,08 mm de diamètre)
-Peser le refus cumulé
La figure 17 ci-dessous présente le processus de tamisage.
Le tableau 4 donne les résultats de l’analyse granulométrique de la classe 0/4
| Ouverture du tamis | Refus cumulé | Tamisât | ||
| AFNOR | Mm | g | % | % |
| 39 | 6,5 | 1 | 0 | 100 |
| 38 | 5 | 24 | 2 | 98 |
| 37 | 4 | 94 | 9 | 91 |
| 36 | 3,15 | 156 | 16 | 84 |
| 35 | 2,5 | 222 | 22 | 78 |
| 34 | 2 | 275 | 27 | 73 |
| 33 | 1,6 | 327 | 33 | 67 |
| 32 | 1,25 | 381 | 38 | 62 |
| 31 | 1 | 417 | 42 | 58 |
| 30 | 0,8 | 455 | 46 | 54 |
| 29 | 0,63 | 484 | 49 | 51 |
| 28 | 0,5 | 526 | 53 | 47 |
| 27 | 0,4 | 569 | 57 | 43 |
| 26 | 0,315 | 602 | 60 | 40 |
| 25 | 0,25 | 672 | 67 | 33 |
| 24 | 0,2 | 740 | 74 | 26 |
| 23 | 0,16 | 799 | 80 | 20 |
| 22 | 0,125 | 832 | 83 | 17 |
| 21 | 0,1 | 893 | 89 | 11 |
| 20 | 0,08 | 937 | 94 | 6 |
b) Graviers de classes 2/8 et 8/15
Pour effectuer cette analyse de ces deux classes, nous suivrons les mêmes étapes que celles de l’analyse précédant (de la classe 0/4), le seul élément de différence sera la masse d’échantillon à prélever de deux classes (2/8 et le 8/15).
Pour la classe 2/8, la masse de graviers à prélever sera de 2200 g et pour la classe 8/15, la masse sera de 4550 g.
Le tableau ci-dessous donne les résultats de l’analyse granulométrique de la classe 2/8
| Ouverture du tamis | Refus cumulé | Tamisât | ||
| AFNOR | mm | g | % | % |
| 41 | 10 | 5 | 0 | 100 |
| 40 | 8 | 170 | 8 | 92 |
| 39 | 6,5 | 896 | 41 | 59 |
| 38 | 5 | 1522 | 69 | 31 |
| 37 | 4 | 1965 | 89 | 11 |
| 36 | 3,15 | 2115 | 96 | 4 |
| 35 | 2,5 | 2170 | 98 | 2 |
| 34 | 2 | 2185 | 99 | 1 |
| 33 | 1,6 | 2189 | 99 | 1 |
| 32 | 1,25 | 2190 | 100 | 0 |
Le tableau 6. ci-dessous donne les résultats de l’analyse granulométrique de la classe 8/15
| Ouverture du tamis | Refus cumulé | Tamisât | ||
| AFNOR | mm | g | % | % |
| 44 | 20 | 143 | 3 | 97 |
| 43 | 16 | 1416 | 31 | 69 |
| 42 | 12,5 | 2683 | 59 | 41 |
| 41 | 10 | 3482 | 77 | 23 |
| 40 | 8 | 4117 | 91 | 9 |
| 39 | 6,5 | 4451 | 98 | 2 |
| 38 | 5 | 4495 | 99 | 1 |
| 37 | 4 | 4501 | 99 | 1 |
III.2.2 Le bitume
Le bitume utilisé dans notre étude est un bitume pur identifié au préalable, de classe 80/100. Pour nous rassurer de la classe du bitume utilisé, malgré son identification au préalable, nous avons effectué les essais de pénétrabilité à l’aiguille et de la température bille et anneau, dans le laboratoire de chimie du Laboratoire National des Travaux Publics de l’Office des Routes.
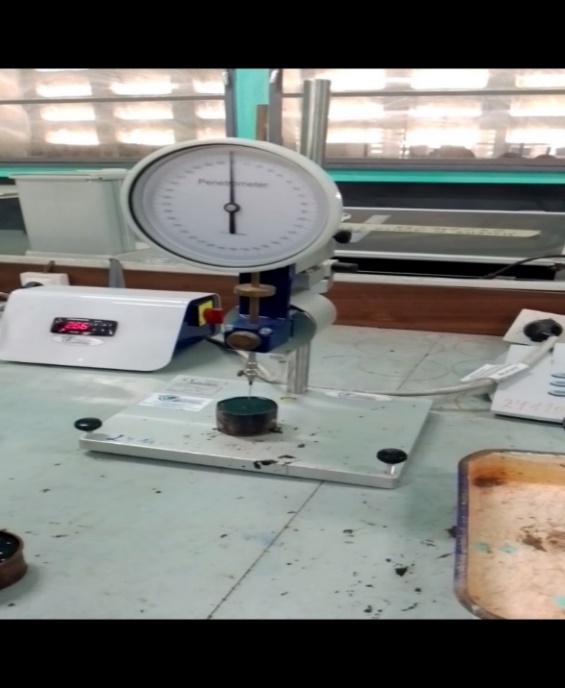
III.2.2.1. Essai de Pénétrabilité (NF EN 1426)
On réalise cet essai sur le bitume afin de déterminer sa dureté (classe).
a) Matériels
Pénétromètre électronique (Figure 18) ; Etuve ; Trois gobelets en acier inox (Figure 19) ; Spatule.
b) mode opératoire
-
Chauffer l’échantillon à la température T = 100°C jusqu’à ce qu’il devienne fluide pour pouvoir être versé dans les gobelets
-
Agiter l’échantillon pour l’homogénéiser puis verser dans le gobelet normalisé à une profondeur de 35 mm et un diamètre de 55mm.
-
Laisser refroidir à la température ambiante pendant 40 min, puis le mettre dans un bain marée où la température est de 25° pendant une heure et demi ;
-
Après une heure et demi, on récupère le gobelet pour effectuer les mesures de pénétrabilité
-
Placer le récipient sur le plateau du pénétromètre ;
-
Vérifier que l’aiguille du pénétromètre soit chargée de 100g ;
-
Ramener à zéro l’aiguille du cadran ;
-
Libérer l’aiguille du pénétromètre pendant 5secondes
-
La bloquer et mesurer la profondeur d’enfoncement ; Répéter les opérations au moins trois fois en différents points de la surface de la prise d’essai distant de 10mm les uns des autres et après on prend la moyenne.
III.2.2.2. Essai de point de ramollissement (NF EN 1427)
Cet essai consiste à mesurer la température à laquelle un échantillon de bitume atteint un certain degré de ramollissement dans des conditions normalisées.
a) Matériels
Appareil bille-anneau, bécher en verre, étuve, thermomètre, spatule. (Figure 20)
b) Mode opératoire
Comme dans la mesure de pénétrabilité, il faut préparer la prise d’essai
Chauffer l’échantillon jusqu’à ce qu’il soit fluide pour être versé
Poser les deux anneaux sur une plaque puis y verser l’échantillon
Laisser refroidir pendant 30 minutes
Après refroidissement, araser à l’aide d’une spatule légèrement chauffé l’excès de produit
Assembler l’appareillage avec les anneaux, le thermomètre et les guides en position correcte
Remplir le bécher avec de l’eau distillée à 5°C sur une hauteur entre 102 et 108 mm
Maintenir la température à 5°C pendant 15mn
Placer une bille à l’aide d’une pince au centre de chaque guide
Chauffer l’ensemble de façon, à élever la température de 5°C par minute qui doit être uniforme
Noter dans chaque ensemble Bille-Anneau la température indiquée par le thermomètre, à laquelle la bille touche la plaque inférieure du support.
III.2.3. Elaboration des adjuvants Polymères
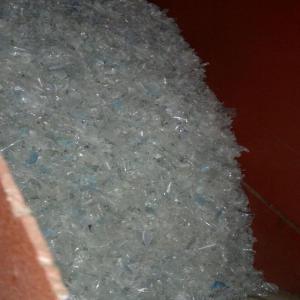
Elle a consisté d’abord à récolter les déchets de ces deux polymères (PET et PEBD), ensuite les sécher, les trier, et les placer dans un broyeur pour les réduire en très petites tailles, pour la formulation. Les figure 21a et III.5b montrent les deux types de plastiques broyés.
Figure 21a. PET broyéFigure 21b. PEBD broyé
III.3. Etude de la composition de melange d’enrobes bitumineux
Après avoir terminé l’analyse granulométrique des agrégats, l’identification du bitume, et la préparation de nos polymères, nous passons à l’étape suivante consistant à étudier le mélange des composants dans l’enrobé.
Il faut donc choisir les bonnes proportions afin de connaitre les valeurs massiques de nos classes des granulats dans le mélange d’enrobé de 3500 g (Tableau 9), il faut donc que la courbe de l’analyse granulométrique théorique soit conforme aux normes.
En compilant les résultats d’AG de chacune des classes, on obtient, dans le tableau 7 suivant, l’AG Théorique des granulats de notre mélange.
| Diam. Tamis | Tamisât (%) | Proportions | AG Théorique | |||||
| Mm | 0/4 | 2/8 | 8/15 | Fillers | 0/4 | 2/8 | 8/15 | |
| 5 | 40 | 25 | 30 | |||||
| 25 | - | - | 100 | 5 | 40 | 25 | 30 | 100 |
| 20 | - | - | 97 | 5 | 40 | 25 | 29,1 | 99 |
| 16 | - | - | 70 | 5 | 40 | 25 | 21 | 91 |
| 12,5 | - | - | 41 | 5 | 40 | 25 | 12,3 | 82 |
| 10 | - | 100 | 24 | 5 | 40 | 25 | 7,2 | 77 |
| 8 | - | 92 | 10 | 5 | 40 | 23 | 3 | 71 |
| 6,3 | 100 | 59 | 2 | 5 | 40 | 14,8 | 0,6 | 60 |
| 5 | 98 | 31 | 1 | 5 | 39,2 | 7,8 | 0,3 | 52 |
| 4 | 91 | 11 | 5 | 36,4 | 2,8 | 44 | ||
| 3,15 | 84 | 4 | 5 | 33,6 | 1 | 40 | ||
| 2,5 | 78 | 1 | 5 | 31,2 | 0,25 | 37 | ||
| 2 | 73 | 5 | 29,2 | 34 | ||||
| 1,6 | 67 | 5 | 26,8 | 32 | ||||
| 1,25 | 62 | 5 | 24,8 | 30 | ||||
| 1 | 58 | 5 | 23,2 | 28 | ||||
| 0,8 | 54 | 5 | 21,6 | 27 | ||||
| 0,63 | 51 | 5 | 20,4 | 25 | ||||
| 0,5 | 47 | 5 | 18,8 | 24 | ||||
| 0,4 | 43 | 17,2 | 22 | |||||
| 0,315 | 40 | 16 | 21 | |||||
| 0,25 | 33 | 13,2 | 18 | |||||
| 0,2 | 26 | 10,4 | 15 | |||||
| 0,16 | 20 | 8 | 13 | |||||
| 0,125 | 17 | 6,8 | 12 | |||||
| 0,1 | 11 | 4,4 | 9 | |||||
| 0,08 | 6 | 2,4 | 7 |
III.3.1. Calcul de la surface spécifique
Grâce à l’AG Théorique, on détermine le pourcentage en liant nécessaire pour coller nos granulats. Le tableau suivant donne le résultat de la surface spécifique élémentaire pour chaque taille de granulat.
| Désignation | Coefficient | AG de l’intervalle | Ti |
| G>10mm 5mm<g<10mm 0,315mm<S<5mm 0,08<s<0,315 f<0,08mm | 0,17*G 0,33*g 2,3*S 12*s 135*f | 23 25 31 14 7 | 3,91 8,25 71,3 168 945 |
| Total (T) | 1196,46 |
Surface spécifique totale ()
= T 100 = 1196,46 100 =11,965 m²/Kg
III.3.2. Calcul de la Teneur en Liant (% liant)
Avec k : module de richesse=3,75
Après avoir calculé la surface spécifique ainsi que la teneur en liant, le tableau suivant donne la proportion choisie du mélange.
| Fillers | 0/4 | 2/8 | 8/15 | Liant | |||||
| % | G | % | G | % | g | % | G | % | G |
| 5 | 175 | 40 | 1400 | 25 | 875 | 30 | 1050 | 6,2 | 217 |
III.3.3. Différentes formulations en fonction de pourcentage en liant
Dans le cadre de notre étude, trois pourcentages en liant (6,1 ; 6,2 et 6,3) seront utilisés afin de trouver la meilleure teneur partant de la teneur théorique trouvée précédemment, d’une part et d’autre part, les différentes répartitions dans la partie liant seront faites afin de déterminer la meilleure proportion du mélange BITUME-PET-PEBD. (Voir le tableau 10)
| % Liant | Polymères dans le liant | PET dans le liant | PEBD dans le liant | |||
| % | G | % | g | % | G | |
| 6,1 | 20 | 42,8 | 10 | 21,4 | 10 | 21,4 |
| 5 | 10,7 | 15 | 31,1 | |||
| 15 | 31,1 | 5 | 10,7 | |||
| 15 | 32,1 | 7,5 | 16,05 | 7,5 | 16,05 | |
| 10 | 21,4 | 5 | 10,7 | |||
| 5 | 10,7 | 10 | 21,4 | |||
| 5 | 10,7 | 2,5 | 5, 35 | 2,5 | 5,35 | |
| 3,5 | 7,5 | 1,5 | 3,2 | |||
| 1,5 | 3,2 | 3,5 | 7,5 | |||
| 6,2 | 20 | 43,4 | 10 | 21,7 | 10 | 21,7 |
| 5 | 10,85 | 15 | 32,55 | |||
| 15 | 32,55 | 5 | 10,85 | |||
| 15 | 32,5 | 7,5 | 16,25 | 7,5 | 16,25 | |
| 10 | 21,7 | 5 | 10,85 | |||
| 5 | 10,85 | 10 | 21,7 | |||
| 5 | 10,8 | 2,5 | 5,4 | 2,5 | 5,4 | |
| 3,5 | 7,6 | 1,5 | 3,2 | |||
| 1,5 | 3,2 | 3,5 | 7,6 | |||
| 6,3 | 20 | 44,2 | 10 | 22,1 | 10 | 22,1 |
| 5 | 11,1 | 15 | 33,1 | |||
| 15 | 33,1 | 5 | 11,1 | |||
| 15 | 33,2 | 7,5 | 16,6 | 7,5 | 16,6 | |
| 10 | 22,1 | 5 | 11,1 | |||
| 5 | 11,1 | 10 | 22,1 | |||
| 5 | 11 | 2,5 | 5,5 | 2,5 | 5,5 | |
| 3,5 | 7,7 | 1,5 | 3,3 | |||
| 1,5 | 3,3 | 3,5 | 7,7 |
III.4. Formulation de l’enrobe
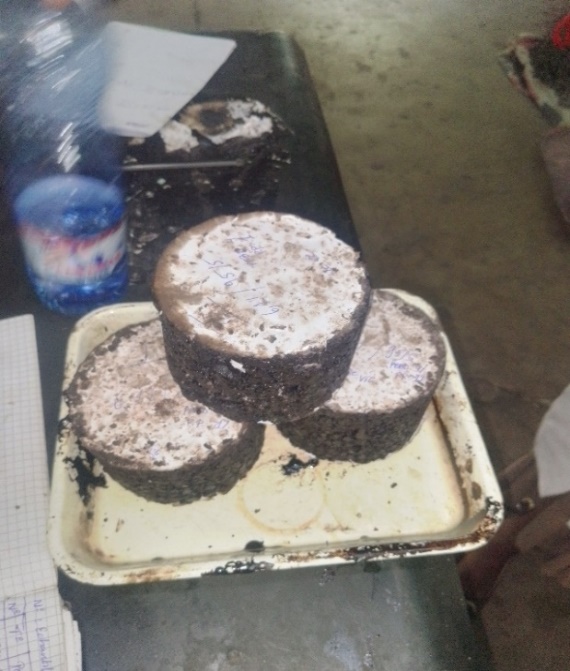
L’enrobé est préparé en fonction de valeurs calculées précédemment (pourcentage ou quantité de chaque matériau). Pour de raisons techniques, l’on prépare 3500 g de mélange dans un bac (Figure 22) afin d’obtenir 3 éprouvettes de 1150 g chacune qui seront utilisées pour les essais.
III.4.1. Confection des éprouvettes pour Essai Marshall
a) Appareillage
Moules Marshall, étuve, dispositif de compactage (marteau de la dame), bac, truelle, thermomètre à IR, pied à coulisse, bain thermostatique, balance de précision, une plaque chauffante
b) Mode opératoire
-Faire un mélange à chaud (140-160°C) de matériaux (granulats, bitume et polymères) selon les proportions choisies (pour une formulation, préparer 3500g) ;
-Prendre 1150 g de ce mélange et mettre dans le moule Marshall de 10,16 cm de diamètre interne et 7,6 cm de hauteur ;
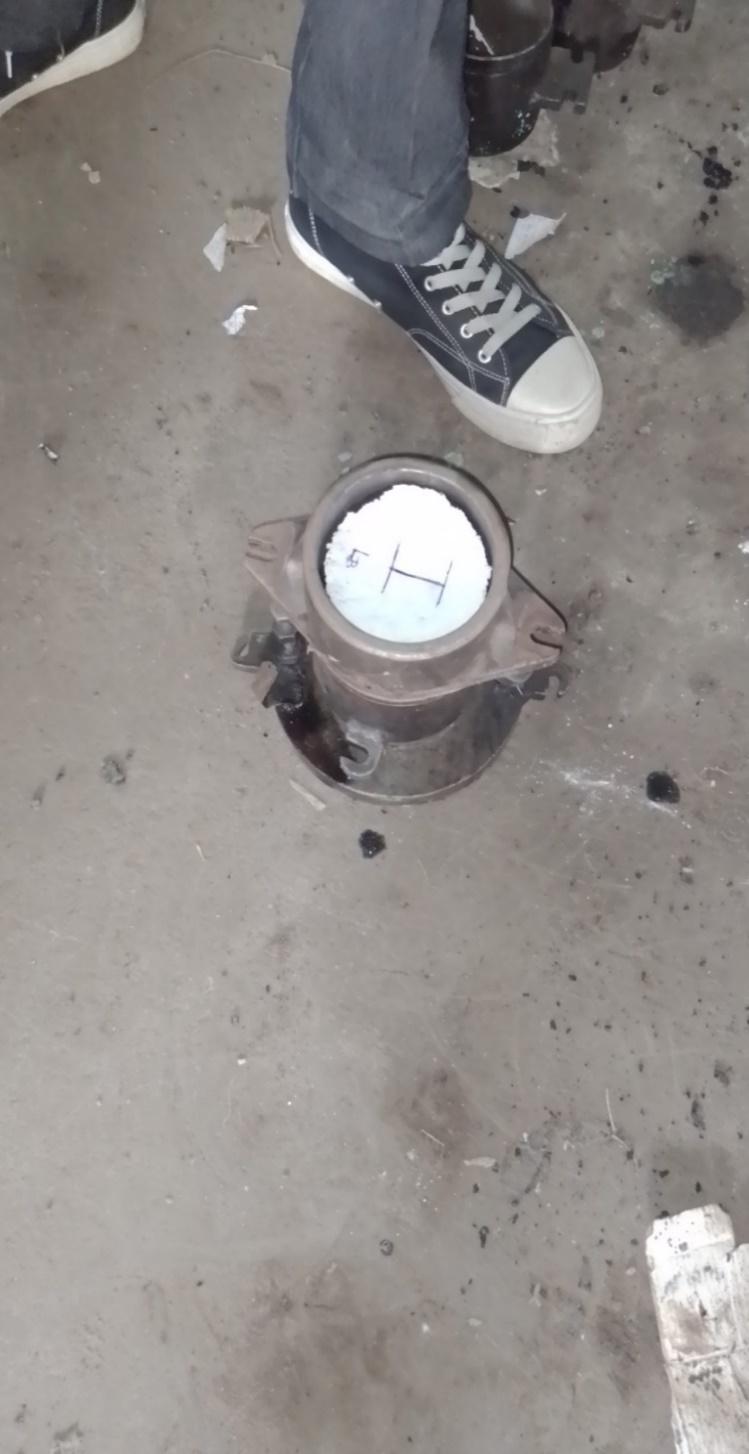
-Placer un disque en papier (Figure 23) sur la surface de l’enrobé ;
-Donner 50 coups de marteau de la dame sur chacune de face de l’éprouvette ;
-Laisser refroidir et démouler après 1h
-Laisser refroidir à nouveau après 3h30’ (Figure 25)
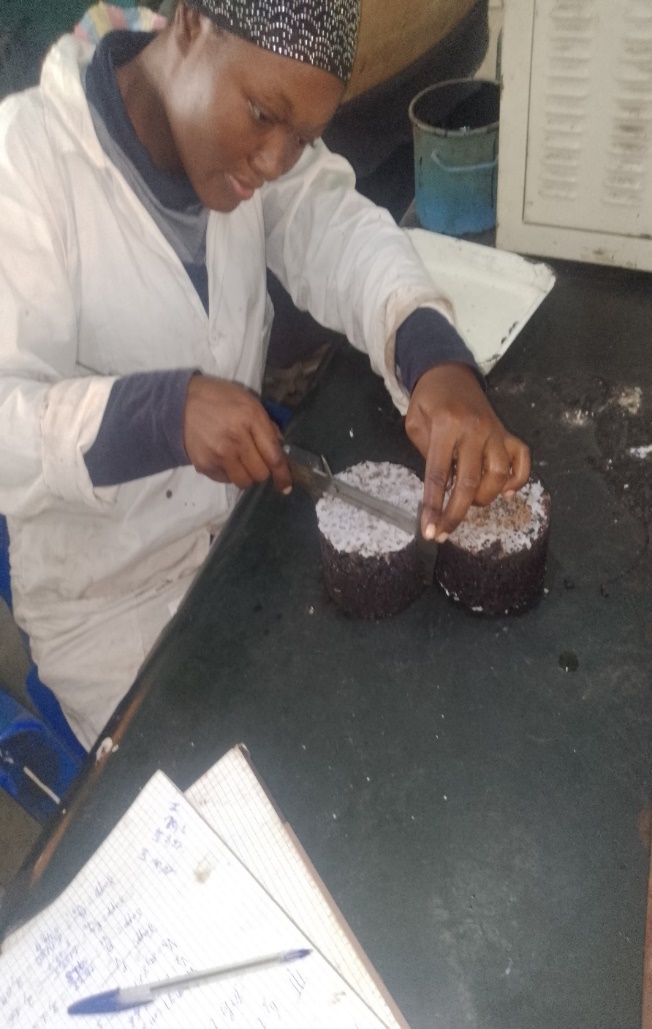
-Vérifier le poids de l’éprouvette, mesurer la hauteur et le diamètre à l’aide d’un pied à coulisse
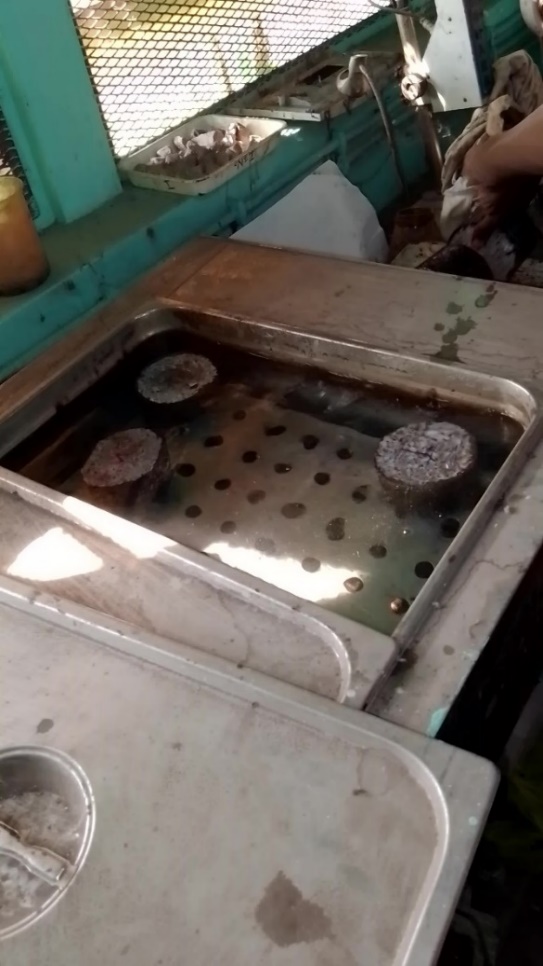
-Plonger l’éprouvette et les mâchoires dans un bain thermostatique pendant 30’ (Figure 24) ;
III.4.2. Essai de stabilité Marshall
a) Principe
Des éprouvettes Marshall sont compactées selon l’EN 12697-30. La stabilité Marshall, le fluage, et le quotient Marshall sont ensuite déterminés sur ces éprouvettes en utilisant des procédures définies. L’essai de stabilité Marshall est donc un essai de compression, cette compression est appliquée sur l’éprouvette après 30 min d’immersion dans un bain d’eau à 60°C.
Avant d’utiliser un enrobé, celui-ci devra satisfaire aux exigences de conformité. Il doit :
-
Résister aux déformations ou orniérage
-
Résister à la fissuration par effet de fatigue ou thermique
b) Mode opératoire
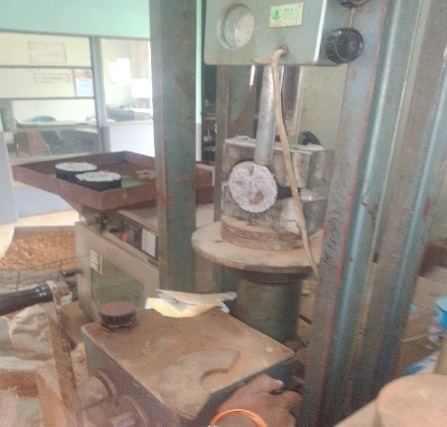
-Placer l’éprouvette entre les deux mâchoires ;
-Faire descendre la plaque de charge de la presse de façon à bien piéger les mâchoires ainsi que l’éprouvette (Figure 26) ;
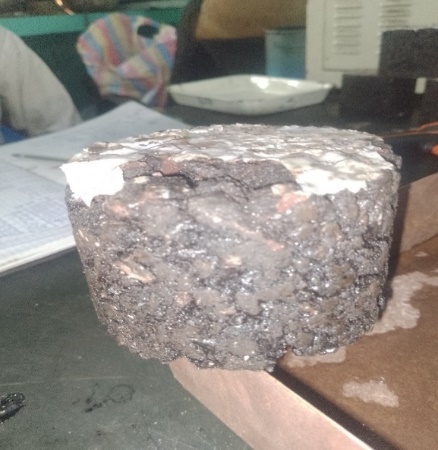
-Démarrer le chargement sur l’éprouvette jusqu’à l’écrasement (Figure 27) ;
-Lire la charge responsable de l’écrasement ;
-Déterminer le diamètre après écrasement, dans la direction perpendiculaire à celle de l’écrasement (Figure 28) ;
-Calculer le fluage de l’éprouvette.
IV. Resultats et discussionIV.1. Caractéristique de granulats
Après avoir effectué l’analyse granulométrique de chaque classe 0/4, 2/8 et 8/15, nous avons tracé les différentes courbes granulométriques, représentées dans les figures IV.1, IV.2, IV.3 et IV.5, ci-dessous :
La courbe granulométrique, AG théorique du mélange des agrégats utilisés est dans les normes des granulats de classe 0/15 (fuseau min. et fuseau max).
IV.2. Identification du bitume
Les essais de pénétrabilité et de point de ramollissement bille-anneau effectués sur six échantillons du bitume pur (3 par essai) donnent les résultats présentés dans le tableau ci-dessous :
| Essai | Température (°C) | Echantillon de Bitume | |||
| 1 | 2 | 3 | Moy. | ||
| Pénétrabilité à l’aiguille | 25 | 84 | 85 | 89 | 86 |
| Température de ramollissement bille-anneau (°C) | 46 | 44 | 48 | 46 | |
| Point d’éclair (°C) | 232 | ||||
| Perte de masse au chauffage (%) | 0,5 | ||||
| Densité | 25 | 1,05 |
Partant de ces résultats, il est démontré que le bitume utilisé est effectivement un bitume mou, de classe 80/100, il convient aux climats froids et il n’est pas utilisé à son état pur dans les travaux routiers du pays, selon les normes en vigueur en RDC (classe 60/70).
IV.3. Comportements mécaniques des formulations
Pour le besoin de cette étude, nous avons sélectionné un bitume pur, mou, de classe 80/100, et nous avons préparé 27 formulations à de différentes proportions du mélange PET-PEBD afin d’étudier l’apport de ces polymères dans la stabilité de l’enrobé et d’en déterminer le meilleur mélange. Selon la teneur en liant et pourcentage en PET et PEBD, nous avons obtenu les résultats présentés dans les tableaux ci-dessous (du tableau 12 au tableau 38) :
-
Pour un mélange de 6,1 % en liant (BTM+PET+PEBD)
| N° | T°C | Poids (g) | H(cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,60 | 533,73 | 2,16 | 10,00 | 12500 | 0,16 | 91 | 9 |
| 2 | 150 | 1150 | 6,70 | 541,83 | 2,12 | 10,10 | 13000 | 0,06 | 89 | 11 |
| 3 | 150 | 1150 | 6,50 | 525,63 | 2,19 | 10,08 | 12900 | 0,08 | 92 | 8 |
| Moy | 150 | 1150 | 6,60 | 533,73 | 2,16 | 10,06 | 12800 | 0,10 | 91 | 9 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,90 | 558,00 | 2,06 | 9,80 | 12000 | 0,36 | 86 | 14 |
| 2 | 150 | 1150 | 7,01 | 566,89 | 2,03 | 9,80 | 11500 | 0,36 | 85 | 15 |
| 3 | 150 | 1150 | 6,70 | 541,83 | 2,12 | 9,95 | 12500 | 0,21 | 89 | 11 |
| Moy | 150 | 1150 | 6,87 | 555,55 | 2,07 | 9,85 | 12000 | 0,31 | 87 | 13 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 7,21 | 583,07 | 1,97 | 9,68 | 10140 | 0,48 | 83 | 17 |
| 2 | 150 | 1150 | 7,10 | 574,18 | 2,00 | 9,70 | 10500 | 0,46 | 84 | 16 |
| 3 | 150 | 1150 | 7,23 | 584,69 | 1,97 | 9,60 | 10050 | 0,56 | 83 | 17 |
| Moy | 150 | 1150 | 7,18 | 580,80 | 1,98 | 9,66 | 10230 | 0,50 | 83 | 17 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,60 | 533,74 | 2,15 | 10,02 | 12400 | 0,14 | 90 | 10 |
| 2 | 150 | 1150 | 6,65 | 537,79 | 2,14 | 10,00 | 12300 | 0,16 | 90 | 10 |
| 3 | 150 | 1150 | 6,40 | 517,57 | 2,22 | 10,10 | 12800 | 0,06 | 93 | 7 |
| Moy | 150 | 1150 | 6,55 | 529,95 | 2,17 | 10,04 | 12500 | 0,12 | 91 | 9 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,73 | 544,26 | 2,11 | 9,70 | 12500 | 0,46 | 89 | 11 |
| 2 | 150 | 1150 | 6,61 | 534,55 | 2,15 | 10,10 | 12300 | 0,06 | 90 | 10 |
| 3 | 150 | 1150 | 6,70 | 541,83 | 2,12 | 10,05 | 12100 | 0,11 | 89 | 11 |
| Moy | 150 | 1150 | 6,68 | 540,21 | 2,13 | 9,95 | 12300 | 0,21 | 90 | 10 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,96 | 562,86 | 2,04 | 9,65 | 10100 | 0,61 | 86 | 14 |
| 2 | 150 | 1150 | 6,90 | 558,00 | 2,06 | 9,70 | 10300 | 0,46 | 87 | 13 |
| 3 | 150 | 1150 | 6,75 | 545,87 | 2,11 | 9,70 | 11100 | 0,46 | 89 | 11 |
| Moy | 150 | 1150 | 6,87 | 555,55 | 2,07 | 9,65 | 10500 | 0,51 | 87 | 13 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,46 | 522,42 | 2,2 | 10,00 | 12000 | 0,16 | 92 | 8 |
| 2 | 150 | 1150 | 6,50 | 525,66 | 2,19 | 9,98 | 10080 | 0,18 | 92 | 8 |
| 3 | 150 | 1150 | 6,58 | 532,12 | 2,16 | 9,88 | 11500 | 0,28 | 91 | 9 |
| Moy | 150 | 1150 | 6,51 | 526,46 | 2,18 | 9,95 | 11200 | 0,21 | 92 | 8 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,40 | 517,57 | 2,22 | 10,00 | 10000 | 0,16 | 93 | 7 |
| 2 | 150 | 1150 | 6,50 | 525,66 | 2,19 | 9,85 | 9900 | 0,31 | 92 | 8 |
| 3 | 150 | 1150 | 6,19 | 500,59 | 2,30 | 9,74 | 9500 | 0,42 | 97 | 3 |
| Moy | 150 | 1150 | 6,43 | 520,36 | 2,21 | 9,88 | 9800 | 0,28 | 93 | 7 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,35 | 513,39 | 2,24 | 9,90 | 12550 | 0,26 | 94 | 6 |
| 2 | 150 | 1150 | 6,30 | 509,48 | 2,26 | 9,70 | 12300 | 0,46 | 95 | 5 |
| 3 | 150 | 1150 | 6,40 | 517,57 | 2,24 | 9,68 | 12100 | 0,48 | 94 | 6 |
| Moy | 150 | 1150 | 6,35 | 513,39 | 2,24 | 9,76 | 11300 | 0,40 | 94 | 6 |
-
Pour un mélange 6,2 % en liant (BTM+PET+PEBD)
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,40 | 517,57 | 2,22 | 10,12 | 14000 | 0,04 | 93 | 7 |
| 2 | 150 | 1150 | 6,65 | 537,79 | 2,14 | 10,06 | 13500 | 0,10 | 90 | 10 |
| 3 | 150 | 1150 | 6,42 | 519,19 | 2,21 | 10,12 | 13900 | 0,04 | 93 | 7 |
| Moy | 150 | 1150 | 6,49 | 525,11 | 2,19 | 10,10 | 13800 | 0,06 | 92 | 8 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,55 | 529,95 | 2,17 | 9,65 | 12000 | 0,51 | 91 | 9 |
| 2 | 150 | 1150 | 6,50 | 525,66 | 2,19 | 10,00 | 11500 | 0,16 | 92 | 8 |
| 3 | 150 | 1150 | 6,60 | 533,74 | 2,15 | 9,81 | 12500 | 0,35 | 90 | 10 |
| Moy | 150 | 1150 | 6,55 | 529,95 | 2,17 | 9,82 | 11900 | 0,34 | 91 | 9 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,50 | 525,66 | 2,19 | 9,95 | 10140 | 0,21 | 92 | 8 |
| 2 | 150 | 1150 | 7,32 | 591,97 | 1,94 | 9,75 | 10500 | 0,41 | 81 | 19 |
| 3 | 150 | 1150 | 7,00 | 566,09 | 2,03 | 10,00 | 10050 | 0,16 | 85 | 15 |
| Moy | 150 | 1150 | 6,94 | 560,98 | 2,05 | 9,90 | 12900 | 0,26 | 86 | 14 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,40 | 517,57 | 2,22 | 9,85 | 12400 | 0,31 | 93 | 10 |
| 2 | 150 | 1150 | 6,45 | 521,61 | 2,20 | 9,95 | 12400 | 0,21 | 92 | 10 |
| 3 | 150 | 1150 | 6,44 | 520,80 | 2,21 | 10,05 | 12700 | 0,11 | 93 | 7 |
| Moy | 150 | 1150 | 6,43 | 520,36 | 2,21 | 9,95 | 12500 | 0,21 | 93 | 7 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,57 | 531,32 | 2,16 | 9,74 | 12500 | 0,42 | 91 | 9 |
| 2 | 150 | 1150 | 6,50 | 525,66 | 2,19 | 9,80 | 12300 | 0,36 | 92 | 8 |
| 3 | 150 | 1150 | 6,40 | 517,57 | 2,22 | 9,95 | 12100 | 0,21 | 93 | 7 |
| Moy | 150 | 1150 | 6,49 | 525,11 | 2,19 | 9,83 | 11700 | 0,33 | 92 | 8 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,75 | 545,87 | 2,11 | 9,65 | 11500 | 0,51 | 89 | 11 |
| 2 | 150 | 1150 | 6,90 | 558,00 | 2,06 | 9,60 | 11100 | 0,56 | 87 | 13 |
| 3 | 150 | 1150 | 6,75 | 545,87 | 2,11 | 9,55 | 11000 | 0,61 | 89 | 11 |
| Moy | 150 | 1150 | 6,80 | 550,24 | 2,09 | 9,60 | 11200 | 0,56 | 88 | 12 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,44 | 520,80 | 2,21 | 9,90 | 10500 | 0,26 | 93 | 7 |
| 2 | 150 | 1150 | 6,40 | 517,57 | 2,22 | 9,65 | 11000 | 0,51 | 93 | 7 |
| 3 | 150 | 1150 | 6,45 | 521,61 | 2,20 | 9,70 | 10000 | 0,46 | 92 | 8 |
| Moy | 150 | 1150 | 6,43 | 520,36 | 2,21 | 9,75 | 10500 | 0,41 | 93 | 7 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,32 | 511,10 | 2,25 | 9,77 | 10000 | 0,39 | 93 | 7 |
| 2 | 150 | 1150 | 6,33 | 511,91 | 2,25 | 9,75 | 9900 | 0,41 | 92 | 8 |
| 3 | 150 | 1150 | 6,40 | 517,57 | 2,22 | 9,88 | 9500 | 0,28 | 97 | 3 |
| Moy | 150 | 1150 | 6,35 | 513,39 | 2,24 | 9,80 | 9450 | 0,36 | 94 | 6 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,30 | 509,48 | 2,26 | 9,70 | 9100 | 0,46 | 95 | 5 |
| 2 | 150 | 1150 | 6,32 | 511,10 | 2,25 | 9,63 | 9000 | 0,53 | 95 | 5 |
| 3 | 150 | 1150 | 6,25 | 505,44 | 2,28 | 9,71 | 10700 | 0,45 | 96 | 4 |
| Moy | 150 | 1150 | 6,29 | 508,85 | 2,26 | 9,68 | 9600 | 0,48 | 95 | 5 |
-
Pour un mélange 6,3% en liant (BTM+PET+PEBD)
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,50 | 525,66 | 2,19 | 9,72 | 9120 | 0,44 | 92 | 8 |
| 2 | 150 | 1150 | 6,60 | 533,74 | 2,16 | 9,71 | 9300 | 0,45 | 91 | 9 |
| 3 | 150 | 1150 | 6,70 | 541,83 | 2,14 | 9,70 | 9000 | 0,46 | 90 | 10 |
| Moy | 150 | 1150 | 6,60 | 533,74 | 2,16 | 9,71 | 9140 | 0,45 | 91 | 9 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,52 | 527,27 | 2,18 | 9,74 | 9000 | 0,42 | 92 | 8 |
| 2 | 150 | 1150 | 6,45 | 521,61 | 2,20 | 9,71 | 8900 | 0,45 | 92 | 8 |
| 3 | 150 | 1150 | 6,50 | 525,66 | 2,19 | 9,73 | 8750 | 0,43 | 92 | 8 |
| Moy | 150 | 1150 | 6,49 | 525,11 | 2,19 | 9,73 | 8880 | 0,43 | 92 | 8 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,20 | 501,39 | 2,31 | 9,68 | 8840 | 0,48 | 97 | 3 |
| 2 | 150 | 1150 | 6,30 | 509,48 | 2,27 | 9,69 | 8800 | 0,47 | 95 | 5 |
| 3 | 150 | 1150 | 6,20 | 501,39 | 2,31 | 9,71 | 8820 | 0,45 | 97 | 3 |
| Moy | 150 | 1150 | 6,23 | 503,82 | 2,28 | 9,69 | 8820 | 0,47 | 96 | 4 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,35 | 513,39 | 2,24 | 9,70 | 8450 | 0,46 | 94 | 6 |
| 2 | 150 | 1150 | 6,43 | 520,36 | 2,21 | 9,75 | 8350 | 0,41 | 93 | 7 |
| 3 | 150 | 1150 | 6,29 | 508,85 | 2,26 | 9,71 | 8450 | 0,45 | 95 | 5 |
| Moy | 150 | 1150 | 6,36 | 514,33 | 2,24 | 9,72 | 8400 | 0,44 | 94 | 6 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,35 | 513,39 | 2,24 | 9,69 | 8500 | 0,47 | 94 | 6 |
| 2 | 150 | 1150 | 6,29 | 508,85 | 2,26 | 9,71 | 9000 | 0,45 | 95 | 5 |
| 3 | 150 | 1150 | 6,35 | 513,39 | 2,24 | 9,70 | 8600 | 0,46 | 94 | 6 |
| Moy | 150 | 1150 | 6,33 | 511,91 | 2,25 | 9,70 | 8700 | 0,46 | 94 | 6 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,24 | 504,39 | 2,28 | 9,68 | 8150 | 0,48 | 96 | 4 |
| 2 | 150 | 1150 | 6,15 | 497,84 | 2,31 | 9,69 | 8250 | 0,47 | 97 | 3 |
| 3 | 150 | 1150 | 6,24 | 504,39 | 2,28 | 9,70 | 8500 | 0,46 | 96 | 4 |
| Moy | 150 | 1150 | 6,21 | 502,20 | 2,29 | 9,69 | 8300 | 0,47 | 96 | 4 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,29 | 508,85 | 2,26 | 9,72 | 8000 | 0,44 | 95 | 5 |
| 2 | 150 | 1150 | 6,32 | 511,10 | 2,25 | 9,67 | 7900 | 0,49 | 95 | 5 |
| 3 | 150 | 1150 | 6,29 | 508,85 | 2,26 | 9,68 | 8100 | 0,48 | 95 | 5 |
| Moy | 150 | 1150 | 6,30 | 509,48 | 2,26 | 9,69 | 8000 | 0,47 | 95 | 5 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,29 | 508,85 | 2,26 | 9,72 | 7900 | 0,44 | 95 | 5 |
| 2 | 150 | 1150 | 6,35 | 513,39 | 2,24 | 9,65 | 8000 | 0,51 | 94 | 6 |
| 3 | 150 | 1150 | 6,24 | 504,39 | 2,28 | 9,64 | 7800 | 0,52 | 96 | 4 |
| Moy | 150 | 1150 | 6,30 | 509,48 | 2,26 | 9,67 | 7900 | 0,49 | 95 | 5 |
| N° | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 1 | 150 | 1150 | 6,17 | 498,84 | 2,31 | 9,64 | 7950 | 0,52 | 97 | 3 |
| 2 | 150 | 1150 | 6,24 | 504,39 | 2,28 | 9,60 | 7950 | 0,56 | 96 | 4 |
| 3 | 150 | 1150 | 6,17 | 498,84 | 2,31 | 9,68 | 7800 | 0,48 | 97 | 3 |
| Moy | 150 | 1150 | 6,19 | 500,59 | 2,30 | 9,64 | 7900 | 0,52 | 97 | 3 |
IV.3.1. Stabilité de l’enrobé
La figure 33 ci-dessous représente les courbes d’évolution de la stabilité pour chaque teneur de liant.
Faisant suite à l’évolution de valeurs de stabilité reprises dans les tableaux précédents, on remarque que la stabilité Marshall de l’enrobé évolue de façon proportionnelle avec le pourcentage de PEBD utilisé dans le mélange PET-PEBD.
Pour les teneurs en liant de 6,1 et 6,2 %; les valeurs de stabilité Marshall dépassent la norme imposée en RDC (Stabilité Marshall 9000 N).
La valeur maximale de stabilité est obtenue en utilisant la proportion ayant 0,93% en PEBD et 0,31% en PET.
IV.3.2. Fluage Marshall :
Caractérisant la diminution du diamètre après écrasement, le fluage est l’un paramètres important de stabilité d’un enrobé. La figure ci-dessous représente l’évolution du fluage de chacun des enrobés formulés.
Les résultats présentés dans les tableaux précédents ont montré que, pour nos formulations, le fluage évolue proportionnellement avec le pourcentage en PET dans le mélange PET-PEBD.
Les normes exigent que, pour un enrobé donné, le fluage doit être inférieur ou égal à 5 mm. Grâce aux courbes de tendances de l’évolution du fluage, on arrive à déterminer le pourcentage critique théorique en PET au-delà duquel le fluage devient plus important.
%critique (pour 6,1% de liant) =0,28 % en PET ; %critique (pour 6,2% de liant) =0,29 % en PET ; %critique (pour 6,3% de liant) =0,42 en PET.
La meilleure proportion du mélange en terme de fluage Marshall est 0,31% en PET-0,93% en PEBD.
IV.3.3. Quotient Marshall
Le quotient Marshall est un indicateur pour la résistance aux déformations permanentes et aux contraintes de cisaillement des enrobés bitumineux. Les plus grandes valeurs du quotient indiquent que les mélanges sont plus résistants aux déformations permanentes. La figure ci-dessous représente les courbes de quotient Marshall pour chaque teneur de liant.
Eu égard à la figure 35 ci-dessus, on remarque que le quotient Marshall de nos enrobés ainsi formulés augmente proportionnellement avec la teneur en PEBD du mélange. Plus il y a de PEBD dans le mélange, plus l’enrobé a un comportement élastique, ce qui veut dire qu’il résiste mieux à de déformations permanente. On constate que la proportion de 0,93 % en PEBD dans le mélange PET-PEBD confère à l’enrobé une résistance élevée aux déformations permanentes et au cisaillement.
IV.3.4. Teneur en vides
Le volume de vides, complémentaire de la compacité du matériau, est décrit par la courbe de comportement présentée dans la figure 36 ci-dessous.
La figure 36 illustre que plus il y a de PET dans le mélange PET-PEBD, plus il y a des vides. Dans les formulations ayant 6,1 % en liant, seules trois proportions, 0, 0915% ; 0,1525% et 0,2135 en PET ont donné de valeurs de teneur en vides respectant les normes ( 8%). Dans les formulations ayant 6,2% en liant, seules deux proportions, 0,62 % en PET et 0,93% en PET ont donné de valeurs qui s’écartent des normes. Dans les formulations ayant 6,3% en liant, seule la proportion 0,315% en PET s’écarte des normes.
Conclusion
Dans le but de valoriser les déchets plastiques qui polluent l’environnement et de garantir la durabilité des chaussées, notre étude consistait à déterminer la meilleure proportion du mélange de déchets PET-PEBD à incorporer dans l’enrobé bitumineux en vue d’améliorer ses performances techniques.
Pour y arriver, nous avons évalué quelques caractéristiques mécaniques principales des enrobés sans recourir systématiquement à des essais complexes, sur plusieurs formulations faites de mélange PET-PEBD.
Les déchets plastiques étant abondants dans la nature, ils peuvent substituer une proportion de bitume dans le domaine de construction des routes du fait qu’ils ont en commun avec le bitume certaines propriétés mécaniques telles que la cohésion et l’adhésivité, et ils sont tous deux des composés hydrocarbonés.
L’incorporation du mélange des polymères PET-PEBD dans la formulation de l’enrobé a montré un gain bénéfique sur les propriétés de mécaniques de ce dernier. Face aux déformations permanentes, l’enrobé bitumineux incorporé de mélange PET-PEBD présente une résistance élevée comparativement celui fait de bitume pur, explicité par l’augmentation remarquable du quotient Marshall.
Généralement, les différents chercheurs recommandent de ne pas dépasser 10% de polymères afin d’éviter des effets secondaires parfois négatifs. Au terme de nos expérimentations, il a été trouvé que l’utilisation de 15% de PEBD et 5% de PET dans le liant, soit 75% de PEBD et 25% de PET dans le mélange PET-PEBD, donne des résultats améliorant les performances mécaniques de l’enrobé classique, ce qui rend ce procédé intéressant sur le plan environnemental, économique et technique. Ces performances mécaniques conférées par le mélange de ces polymères à l’enrobé permettent à ce dernier de s’adapter à l’augmentation du trafic routier qui a un lien direct avec l’explosion démographique, en offrant une durabilité élevée des chaussées et une réduction significative de coût d’entretien routier.
Recommandations
Au terme de notre étude, plusieurs remarques et recommandations peuvent être données :
-
Il est nécessaire de se rassurer que le squelette granulométrique utilisé réponde aux normes car il influence à grande partie la stabilité de l’enrobé ;
-
Il est possible de substituer plus ou moins 20 % de bitume dans la fabrication de l’enrobé ;
-
Il faut s’assurer que la température de formulation des enrobés incorporés des polymères (150-160°C) soit supérieure à celle de la formulation des enrobés faits à base de bitume pur (140°-150°C) ;
-
Il est indispensable de confirmer ces conclusions par des essais de performances plus poussés pour statuer sur cette procédure car l’essai Marshall seul n’est qu’une partie du puzzle ;
-
Des méthodes adaptées de mesure de la densité de l’enrobé par les ondes acoustiques permettraient de déterminer le facteur de correction de la compacité des enrobés incorporés des mélanges de polymères.
Annexes
Annexe 1 : Résultats Marshall sur l’enrobé ayant 100% de Bitume
| % | T°C | Poids (g) | H (cm) | Volume (cm3) | app. | Daprès(cm) | Stabilité Marshall (N) | Fluage (cm) | Compacité (%) | % Vides |
| 6,1 | 150 | 1150 | 6,24 | 504,39 | 2,28 | 9,55 | 7900 | 0,61 | 96 | 4 |
| 6,2 | 150 | 1150 | 6,24 | 504,39 | 2,28 | 9,59 | 8700 | 0,57 | 96 | 4 |
| 6,3 | 150 | 1150 | 6,16 | 497,84 | 2,31 | 9,55 | 7400 | 0,61 | 97 | 3 |
| Moy | 150 | 1150 | 6,21 | 504,39 | 2,28 | 9,56 | 8000 | 0,60 | 96 | 4 |
Source : LNTP
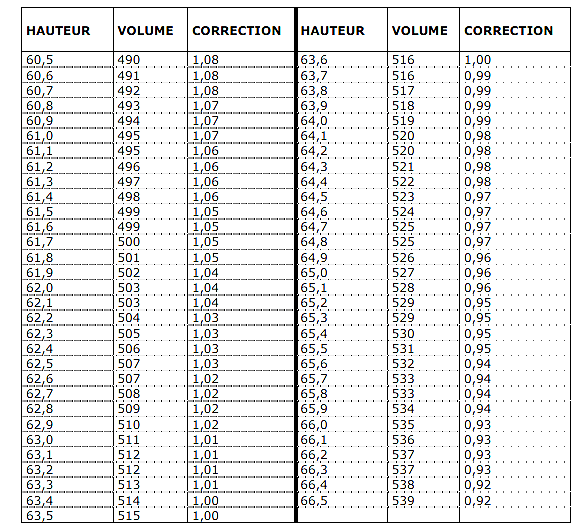
Annexe 2 : Tableau de correction de stabilité
Source : LNTP
Source : LNTP
Annexe 3 : Classification de bitume
| Essai | Température (°C) | Echantillon de Bitume |
| Pénétrabilité à l’aiguille | 25 | 83 |
| Température de ramollissement bille-anneau (°C) | 46 | |
| Point d’éclair (°C) | 232 | |
| Perte de masse au chauffage (%) | 0,5 | |
| Densité | 25 | 1,05 |
Source : LNTP
References
- UNIVERSITE D’ANTANANARIVO, Ecole Supérieure Polytechnique d’Antananarivo, Mémoire de Fin d’Etudes en vue de l’obtention du diplôme d’Ingénieur Pétrolier : « Contribution à l’étude de l’amélioration d’un bitume par additif polymère », présenté et défendu par Zo Idealy ANDRIANJAFIMANANA, le 14 Août 2014. DOI ↗ Google Scholar ↗
- UNIVERSITE BRETAGNE LOIRE, Ecole doctorale, Thèse de Doctorat : « Evaluation des performances thermomécaniques des enrobés bitumineux à fort taux de recyclage », présentée et soutenue par Nelson Andrey ALVARADO PATINO, le 5 Décembre 2018. DOI ↗ Google Scholar ↗
- UNIVERSITE D’ABOMEY-CALAVI, Ecole Doctorale Sciences et Techniques de l’Ingénieur, Thèse de Doctorat ; « Utilisation des déchets plastiques dans la construction », présentée et soutenue par Ing. DEA-SPI Houénou KOWANOU, le 28 Novembre 2014. DOI ↗ Google Scholar ↗
- UNIVERSITÉ IBN KHALDOUN DE TIARET, Mémoire de Master : « Valorisation des déchets plastiques dans la fabrication des bitumes routiers », présenté et défendu par TADJER Amina Imen & SIDJILANI Chahinaz, en Octobre 2020. DOI ↗ Google Scholar ↗
- UNIVERSITE KASDI MERBAH OUARGLA, Faculté des Sciences Appliquées, Mémoire de Master : « Etude de l’influence de PEBD sur le module des bétons bitumineux à base sable de dunes », présenté et défendu publiquement par HAFIDOU Zahra, le 30 Juin 2019. Google Scholar ↗
- CENTRE DE RECHERCHES ROUTIERES, Synthèse SF 50 : « Recyclage des plastiques dans les enrobés-une analyse », rédigé et publié à Bruxelles, en 2020. DOI ↗ Google Scholar ↗
- UNIVERSITE A. MIRA DE BEJAIA, Faculté de Technologie, Département de Génie des Procédés, Mémoire de Master : « Elaboration et caractérisation de matériaux à base d’une matrice polyéthylène », présenté et défendu publiquement par MESSAOUDI Yannis & MESSAOUDI Faouzi, en 2022. DOI ↗ Google Scholar ↗
- UNIVERSITE M’HAMED BOUGARA DE BOUMERDES, Faculté de Sciences de l’Ingénieur, Département de Génie des Procédés Industriels, Mémoire de Master : « Etude des propriétés mécaniques d’un composite PEBD à base d’une charge en céramique modifiée », présenté et défendu par CHALAL SID Ali, le 04/07/2017. DOI ↗ Google Scholar ↗
- GROUPEMENT PROFESSIONNEL DES BITUMES, Numéro spécial-1 : « Imaginez un monde sans nous », publié en Juin 2005. DOI ↗ Google Scholar ↗
- UNIVERSITE DE SAAD DAHLAB – BLIDA 1, Faculté de Technologie, Mémoire de Master : « Etude de modification du bitume par le mélange polymère/tensioactif cationique-influence sur l’adhésivité bitume/agrégats », présenté et défendu par OULMANE Rania & SAGGAR Maroua, en 2020. DOI ↗ Google Scholar ↗
- DOI ↗ Google Scholar ↗
- https://signaletics.fr (consulté le 26 Mars 2023, à 21h06) Google Scholar ↗
- DOI ↗ Google Scholar ↗
- https://sante.journaldesfemmes.fr (consulté le 31 Mars 2023, à 17h20) Google Scholar ↗
- https://fr.dreamstime.com (consulté le 15 Avril 2023, à 19h45) Google Scholar ↗
- UNIVERSITE DE KINSHASA, Faculté de Pétrole, Gaz et Energies Renouvelables, Département de Raffinage et Pétrochimie, Premier Grade, Notes de Cours des Procédés de Raffinage, Prof PINGO MUTOMBO, 2020-2021. Google Scholar ↗
- UNIVERSITE A. MIRA BEJAIA, Faculté des Sciences Exactes, Département de Chimie, Mémoire de Master : « Caractérisation du polyéthylène (PET) recyclé par l’entreprise RET PLAST pour la fabrication des fibres », présenté et défendu publiquement par BENAYACHE Hichem & GHELLAF Fatih, le 29 Juin 2016. Google Scholar ↗
- www.investigate-europe.eu (consulté le 25 Juin 2023, à 08h30) DOI ↗ Google Scholar ↗
- UNIVERSITE DE KINSHASA, Faculté de Pétrole, Gaz et Energies Renouvelables, Département de Raffinage et Pétrochimie, Mémoire de Fin d’Etudes : « Contribution à l’étude du mélange du type Bitume-PP-PEHD comme liant pour l’enrobage des routes », présenté et défendu par INONGA Moise, année académique 2020-2021. DOI ↗ Google Scholar ↗
- INSTITUT SUPERIEUR DE TECHNIQUES APPLIQUEES, Section Mécanique, Deuxième Graduat, Notes de Cours d’Elasticité et Résistance des Matériaux, Expert ASANI, 2011-2012. DOI ↗ Google Scholar ↗
- UNIVERSITE DE KINSHASA, Faculté de Pétrole, Gaz et Energies Renouvelables, Troisième Graduat, Notes de Cours de Mécanique des Sols, Prof Raphaël MATAMBA, 2019-2020. DOI ↗ Google Scholar ↗
- INSTITUT SUPERIEUR DE TECHNIQUES APPLIQUEES, Section Mécanique, Troisième Graduat, Notes de Cours de Caractérisation des Matériaux, Prof BINGANI, 2012-2013. DOI ↗ Google Scholar ↗
- www.zolaasphalt.co.th (consulté le 30 Juin 2023, à 12h22) DOI ↗ Google Scholar ↗
- www.infrastructures.com (consulté le 27 Juin 2023 à 07h20) DOI ↗ Google Scholar ↗